¿Por qué el tratamiento de residuos genera polvo en las naves industriales cerradas?
En octubre de 2026 se inauguró en la provincia de Reggio Emilia una importante planta dedicada al tratamiento y la recuperación de residuos voluminosos, diseñada para valorizar los distintos componentes de los materiales recibidos mediante procesos de selección mecánica y automatizada.
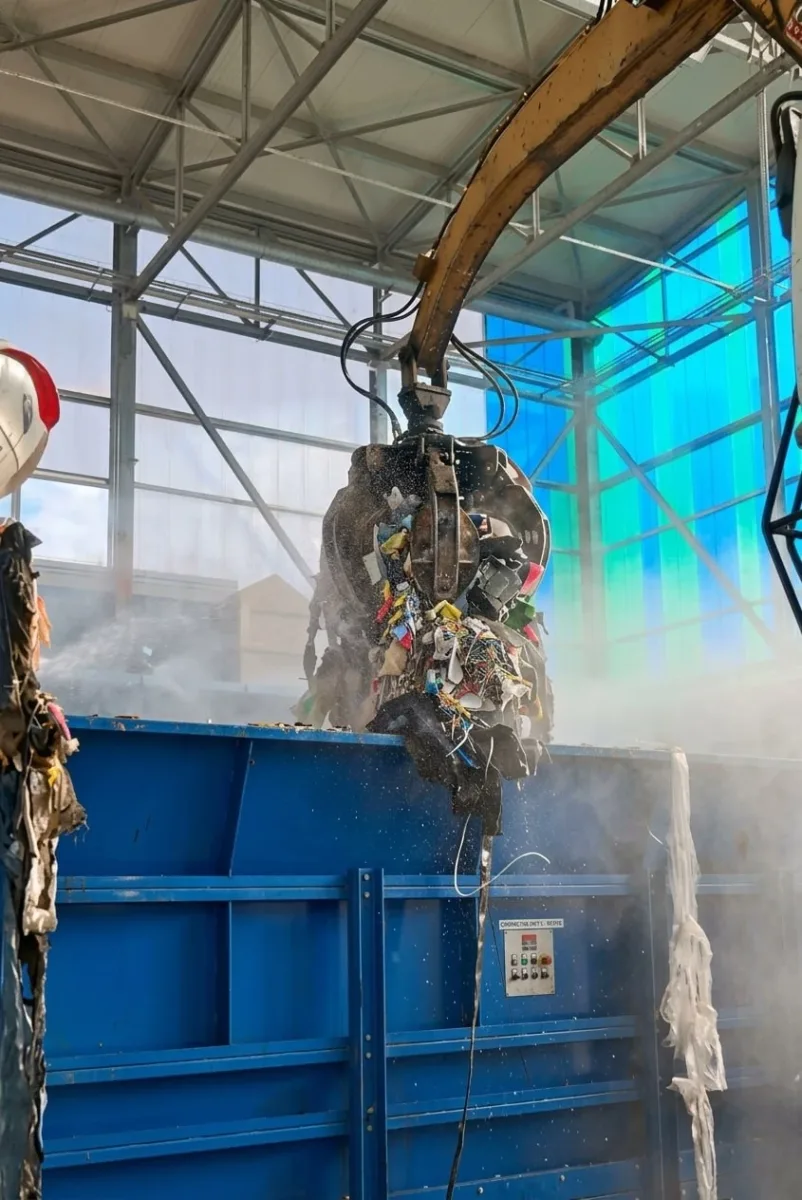
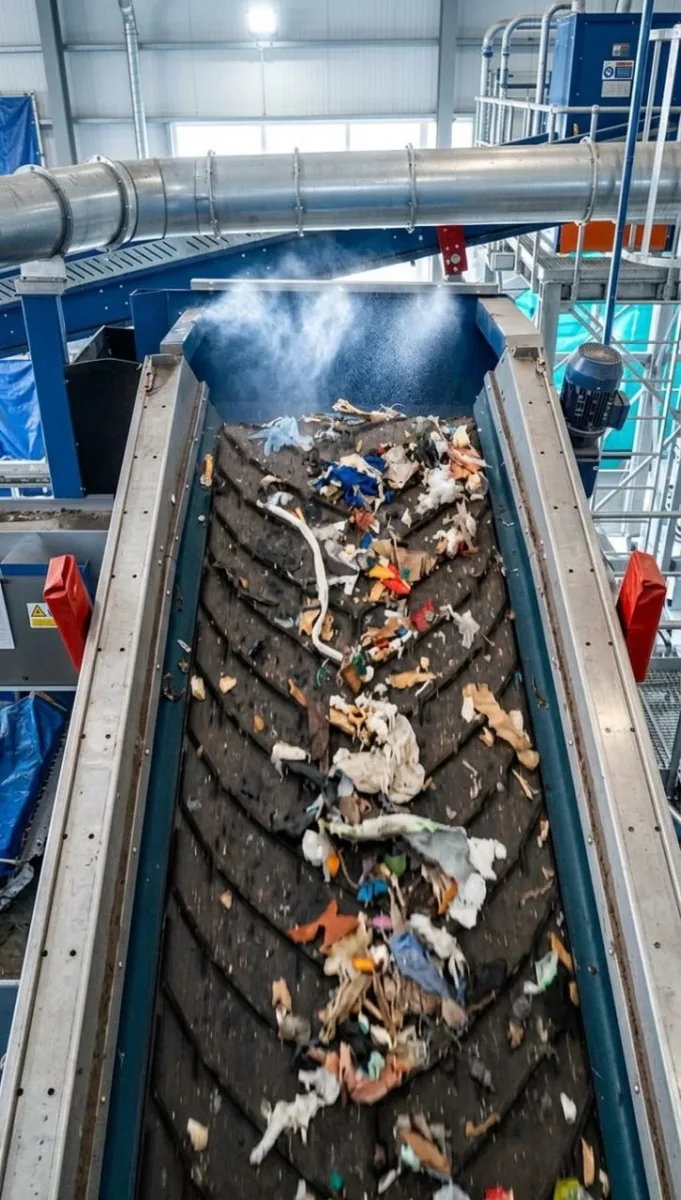
En plantas de este tipo, el material se carga en la tolva de alimentación con excavadoras equipadas con pulpo y se transporta mediante cintas transportadoras hacia las siguientes fases de tratamiento. El separador balístico divide las distintas fracciones aprovechando el comportamiento de los materiales en movimiento: las fracciones planas, las rodantes y la fracción fina siguen recorridos distintos y pasan a las siguientes operaciones de selección y recuperación.
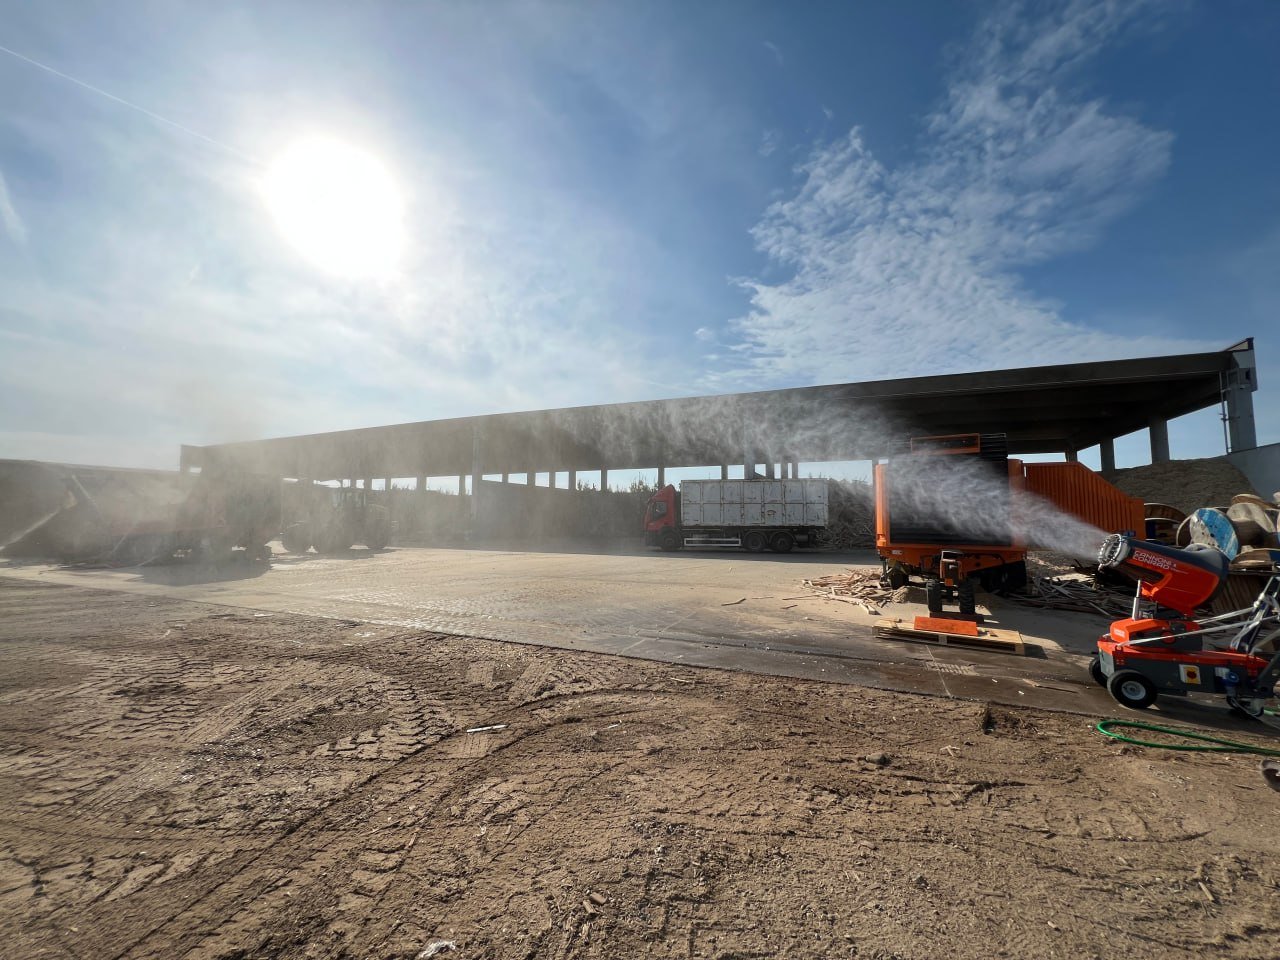
Durante la carga, la caída de los materiales y los traspasos de una cinta a otra pueden generar emisiones difusas de polvo. Cuando el proceso se realiza dentro de un edificio cerrado, su dispersión puede comprometer la calidad del aire en los espacios de trabajo, por lo que es necesario un sistema de contención diseñado según las características específicas de la planta.
¿Cómo intervenir en los puntos donde se genera el polvo?
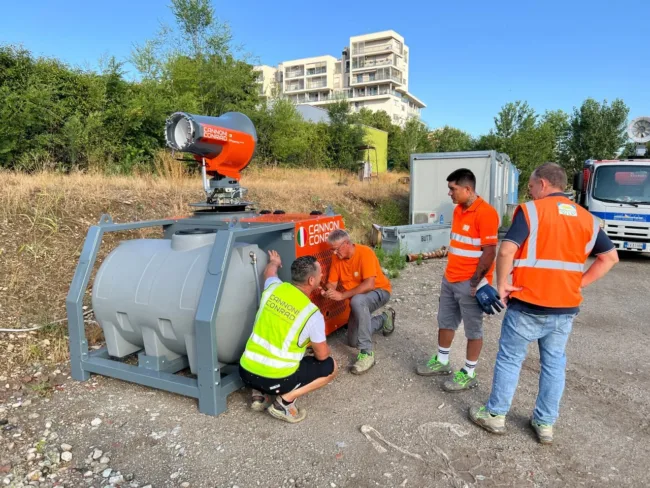
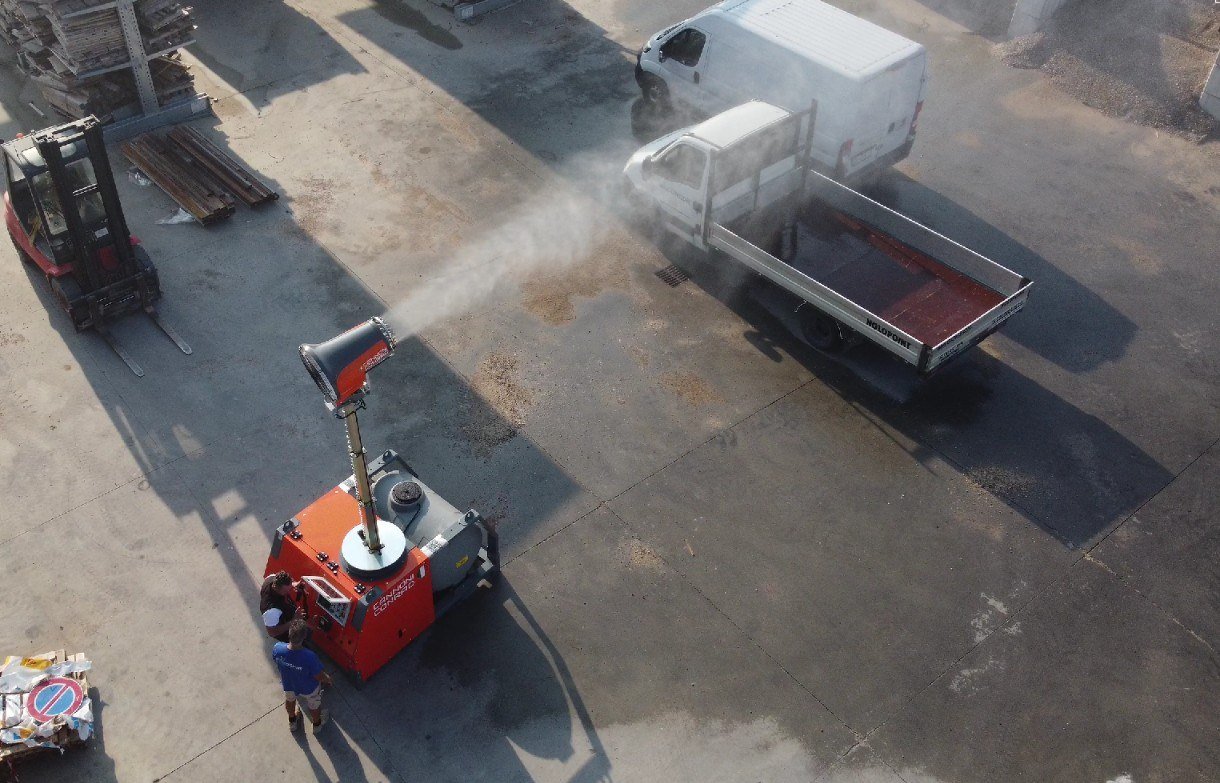
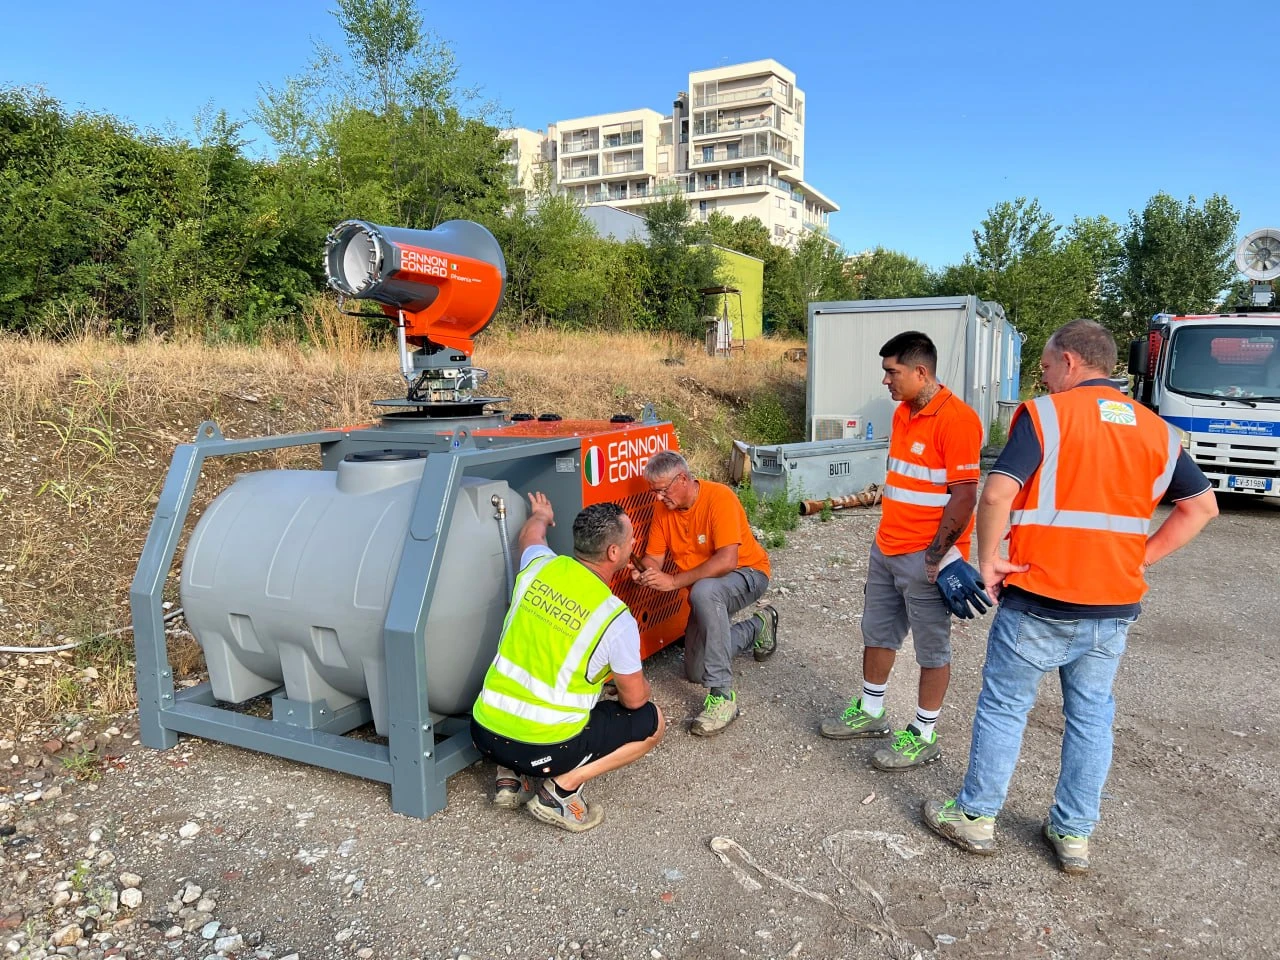
Para esta intervención, Cannoni-Conrad recibió el encargo de diseñar una línea de nebulización industrial para el control localizado del polvo.
La visita técnica permitió identificar cuatro zonas críticas: la tolva de carga y tres puntos de traspaso del material a la salida del separador y a lo largo de las cintas transportadoras.
La solución se desarrolló con dos líneas de nebulización a alta presión: una dedicada a la tolva y otra, distribuida por la estructura de la planta, para llegar con precisión a los tres puntos de emisión identificados.
El objetivo no era nebulizar indiscriminadamente toda la nave, sino intervenir cerca de las fuentes de polvo, donde el material se manipula y se traspasa. Un enfoque que permite concentrar el tratamiento en las zonas realmente afectadas por el problema.
¿Cómo diseñar una línea de nebulización dentro de una planta compleja?
La principal dificultad era integrar el sistema en una línea de tratamiento compleja, sin interferir con el funcionamiento de la maquinaria ni con los flujos de material.
El primer punto de intervención es la tolva, donde los vehículos de carga descargan el residuo. El segundo se encuentra en la caída de la fracción de tamaño medio a la salida del separador. El tercero es el traspaso de la cinta transportadora a la tolva intermedia. El cuarto corresponde a otro traspaso entre cintas, donde se manipula material de desecho especialmente fino y polvoriento.
Para llegar a todos los puntos se construyó una línea que recorre la planta siguiendo un trazado complejo, estudiado para llevar la nebulización exactamente donde hace falta.
¿Qué tecnologías garantizan fiabilidad y continuidad operativa?
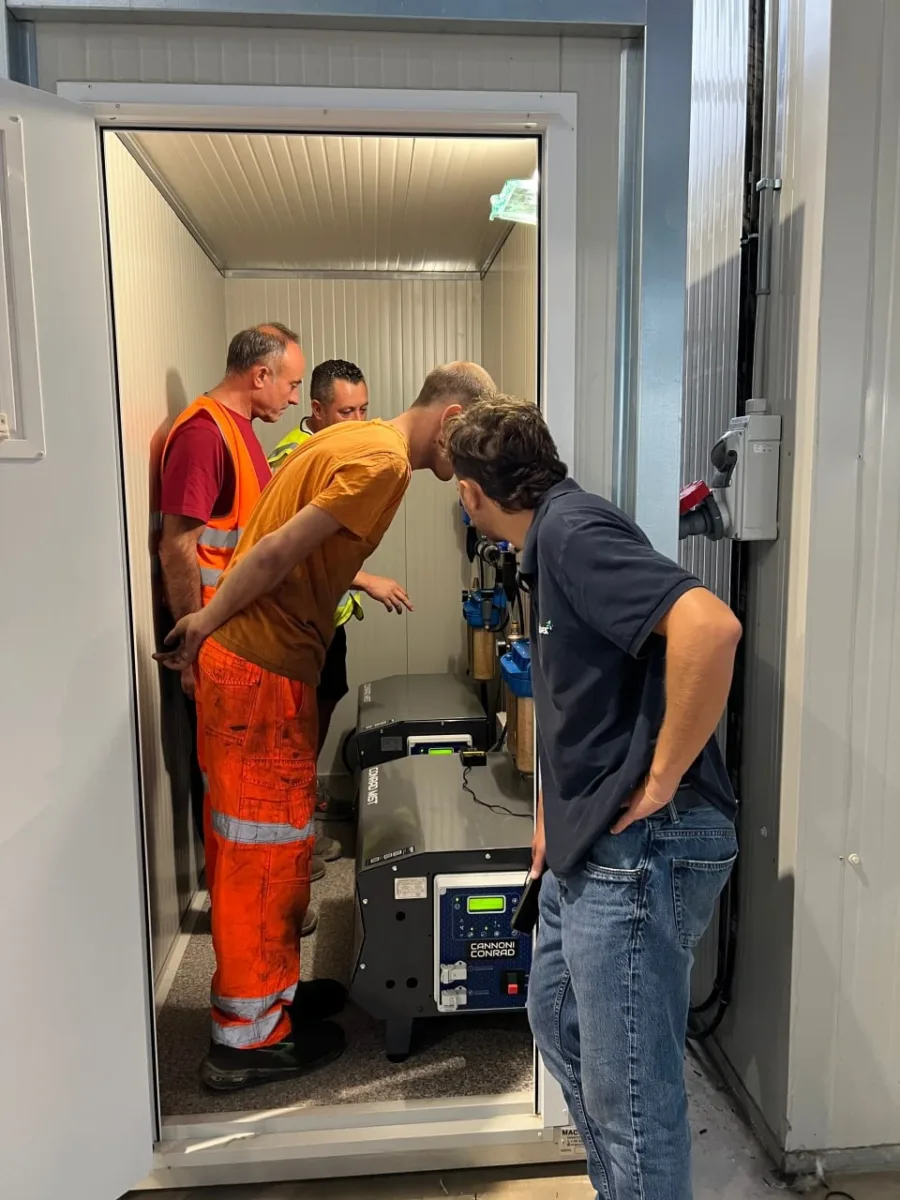
El suministro se realizó llave en mano e incluyó una cabina prefabricada con dos módulos de bombeo a alta presión, uno para cada línea de nebulización.
El sistema integra una instalación de filtración del agua y un dosificador de un aditivo específico para el tratamiento de un agua especialmente dura. El objetivo es limitar la formación de cal e incrustaciones, protegiendo los componentes y conservando la eficiencia de la instalación a lo largo del tiempo.
También se instaló una lámpara UV para el tratamiento del agua, destinada a reducir el riesgo microbiológico relacionado con la posible presencia de Legionella.
¿Cómo automatizar la supresión del polvo durante el trabajo?
Para responder a las necesidades operativas del cliente, las bombas se equiparon con PLC, que permiten tanto programar ciclos de trabajo como fijar franjas horarias de encendido y apagado.
También se previó el mando a distancia por radio, para que el palista encargado de cargar los residuos pueda activar la nebulización cuando sea necesario, según las operaciones en curso.
La gestión automatizada permite, en cambio, programar el funcionamiento de las líneas según la organización de la producción, lo que hace que el sistema sea flexible y adaptable a las distintas fases de trabajo.
¿Por qué elegir una línea de nebulización diseñada a medida?
En una planta de selección de residuos, el control del polvo requiere un análisis de los flujos de material, de los puntos de caída y de las características del entorno.
Con esta instalación, Cannoni-Conrad ha realizado un sistema integrado de nebulización a alta presión, diseñado para actuar de forma localizada en las cuatro zonas críticas e integrarse en el proceso productivo.
Una solución a medida para las plantas de tratamiento y recuperación de residuos, donde la gestión de las emisiones difusas debe conciliarse con la continuidad operativa, el mantenimiento y la seguridad de los espacios de trabajo.