Nebulización continua sobre los boxes de almacenamiento
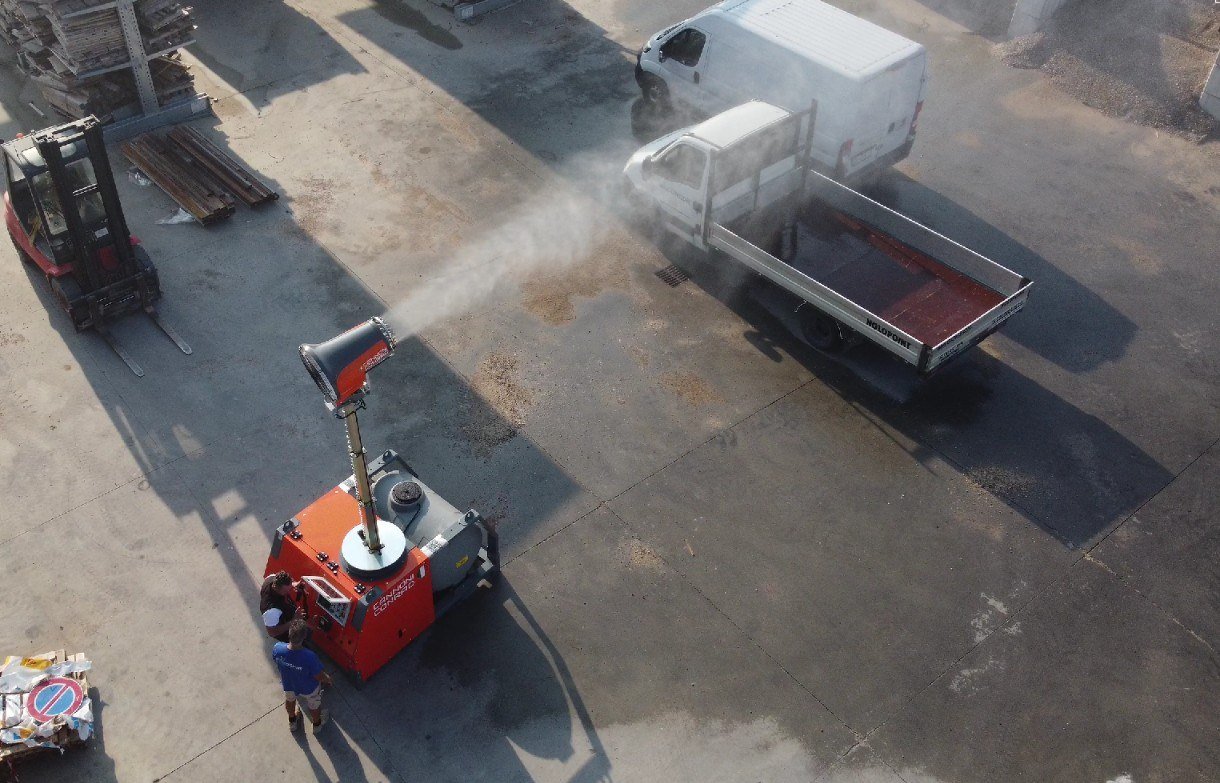
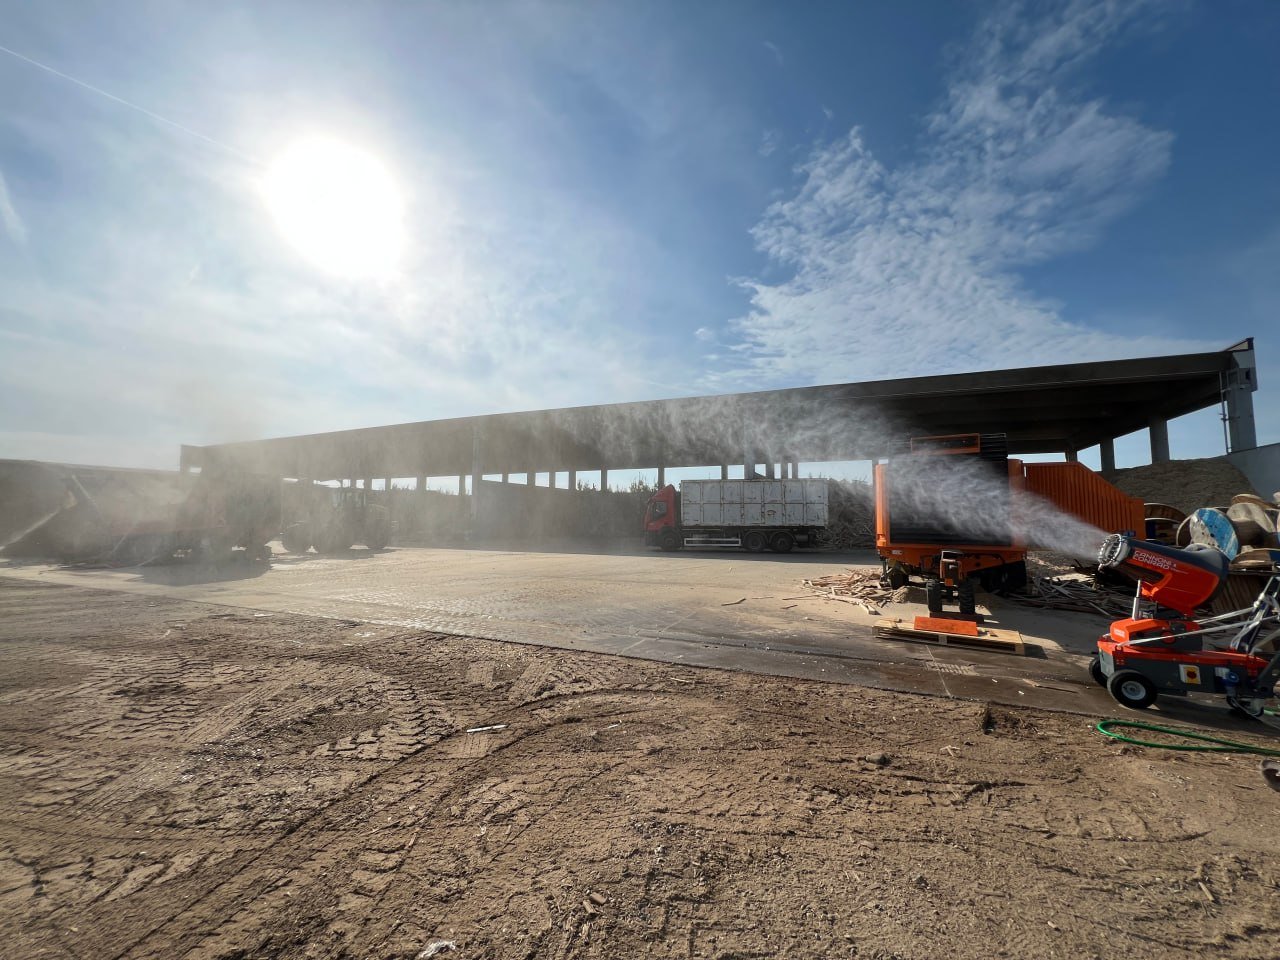
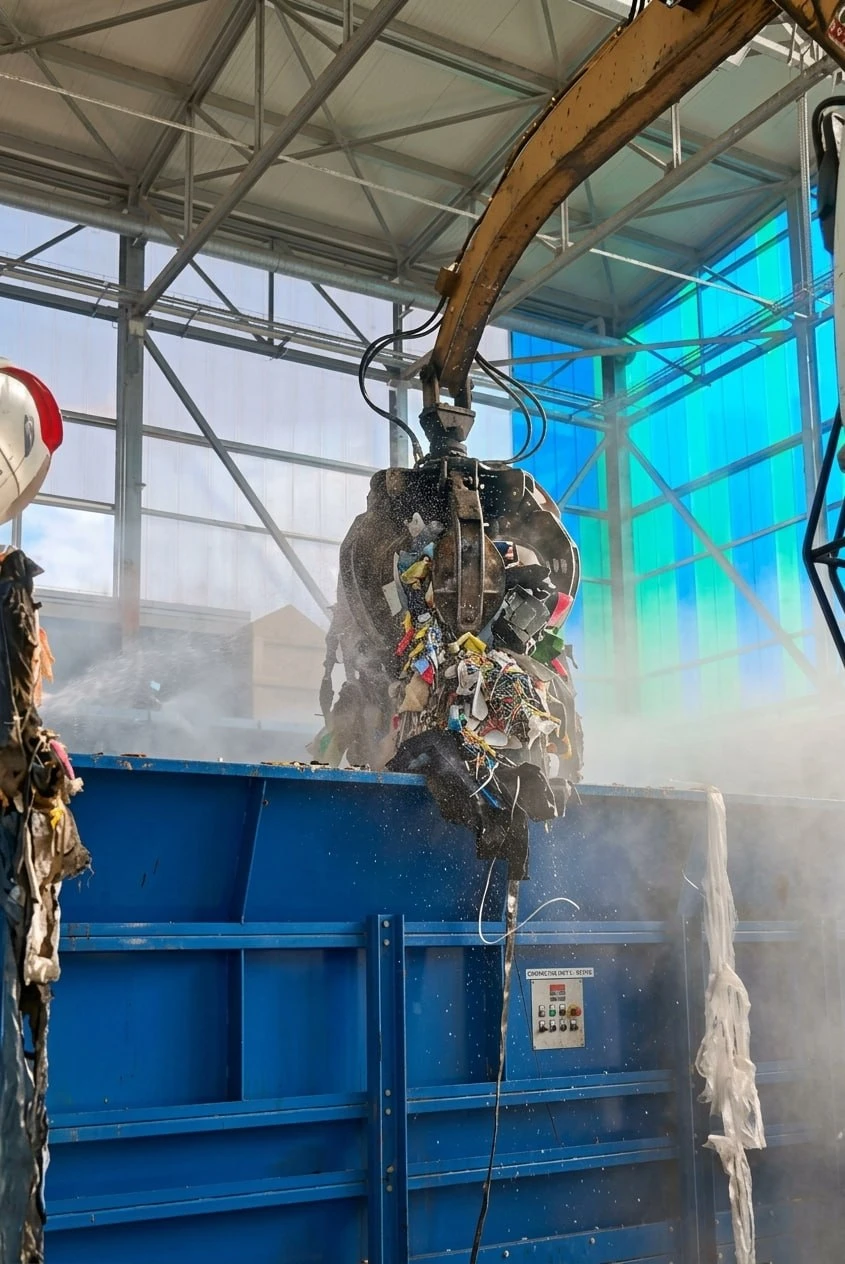
El sistema de nebulización instalado bajo la marquesina de los boxes crea una barrera de niebla finísima, gracias a tubos de acero y boquillas calibradas. Esta barrera detiene el polvo generado durante la manipulación y el almacenamiento, manteniendo el aire más limpio y mejorando la seguridad de los operarios.
Esta línea de nebulización se realizó para contener el polvo que se levanta durante la manipulación del material.
El sistema se ha programado para activarse mediante un sensor de movimiento al paso de la máquina operadora, de modo que solo se active cuando es necesario y se evite el derroche de energía y agua.
La línea consta de 25 metros de tubos de acero y 50 boquillas colocadas a una altura de 8 metros.
Ventajas operativas y medioambientales de la nebulización en el almacenamiento
Aplicar la nebulización en los boxes ofrece numerosas ventajas concretas:
Contención del polvo en suspensión, reduciendo el impacto medioambiental
Mejor calidad del aire para los que trabajan en el depósito
Reducción del mantenimiento, evitando acumulaciones en estructuras y materiales
Cumplimiento de la normativa, ofreciendo una gestión sostenible de los materiales almacenados
Fácil de instalar y gestionar, también es una solución eficaz para instalaciones exteriores.